Artykuł sponsorowany
Dlaczego klejenie tworzyw w maszynach produkcyjnych zależy od materiału, obciążenia i przygotowania powierzchni
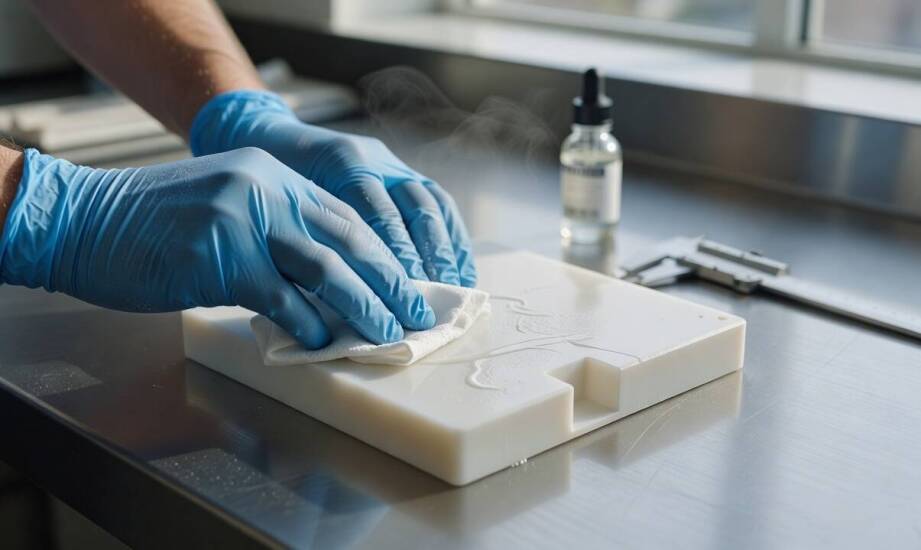
W parkach maszynowych łączenie tworzyw sztucznych za pomocą tradycyjnych metod mechanicznych bywa problematyczne. Śruby i nity generują punktowe koncentracje naprężeń, które często prowadzą do pękania obudów czy osłon. Z tego powodu technicy utrzymania ruchu preferują łączenie chemiczne, jednak spoiny te nierzadko ulegają awariom, nawet po zastosowaniu preparatów o wysokiej deklarowanej wytrzymałości. Typowe usterki obejmują rozwarstwianie się elementów osłonowych, luzy w prowadnicach z poliamidu czy odrywanie uszczelek z poliwęglanu pod wpływem cyklicznych obciążeń. Analiza takich uszkodzeń dowodzi, że samo spoiwo rzadko stanowi główne źródło usterki. Przyczyny leżą zazwyczaj w niedopasowaniu bazy chemicznej do specyfiki polimeru, pobieżnym oczyszczeniu podłoża lub błędach w projektowaniu samego węzła.
Przeczytaj również: Jak przygotować się do budowy dachu – krok po kroku?
Jakie tworzywa sprawiają największe problemy podczas klejenia?
Poważne trudności technologiczne wywołują materiały o niskiej energii powierzchniowej, do których zalicza się polietylen, polipropylen oraz ich modyfikacje w postaci TPO czy EPDM. Energia powierzchniowa poniżej 36 dyn/cm sprawia, że zaaplikowany środek nie rozlewa się i nie zwilża prawidłowo podłoża, przyjmując postać kropel. Pod względem adhezji takie plastiki zachowują się podobnie do teflonu, co skutkuje drastycznie osłabionym wiązaniem. Konstrukcje z poliwęglanu, poliamidu czy ABS charakteryzują się wyższymi parametrami w tym zakresie, dzięki czemu znacznie łatwiej wchodzą w reakcję ze spoiwem. Budowa molekularna materiału decyduje bezpośrednio o tym, czy proces przebiegnie bezproblemowo, czy też konieczne będzie wdrożenie dodatkowych procedur technologicznych. Marka Chester Molecular dostarcza zaawansowane cyjanoakrylany, które sprawnie radzą sobie z wieloma typami materiałów, jednak niska energia powierzchniowa poliolefin bezwzględnie wymaga dodatkowych etapów aktywacji.
Przeczytaj również: Jak nowoczesny sprzęt wpływa na efektywność relokacji maszyn?
Samo przygotowanie płaszczyzn wykracza daleko poza mechaniczne usunięcie widocznych zabrudzeń z naprawianej części. Zwykłe przetarcie materiału szmatką nie wystarczy, aby zagwarantować odpowiednią przyczepność. Newralgicznym etapem pozostaje głębokie odtłuszczenie, likwidujące mikroskopijne pozostałości olejów maszynowych, smarów i poprodukcyjnych środków antyadhezyjnych. W przypadku plastików inżynieryjnych specjaliści najczęściej stosują alkohol izopropylowy, ponieważ agresywniejszy aceton sprzyja mikropęknięciom naprężeniowym na powierzchni detalu. Dalszym krokiem jest aktywacja chemiczna lub fizyczna, obejmująca nakładanie primerów albo specjalistyczną obróbkę plazmową, która umożliwia wytworzenie silnych połączeń na poziomie molekularnym. Równie ważne jest dokładne odparowanie rozpuszczalnika przed aplikacją chemii. Nawet śladowe zanieczyszczenia pozostawione na podłożu mogą znacząco obniżyć wytrzymałość spoiny, doprowadzając do jej przedwczesnego rozerwania w trakcie standardowej pracy urządzenia.
Przeczytaj również: Zawory kulowe jako elementy zabezpieczające w instalacjach sanitarno-grzewczych
Jak geometria złącza i warunki pracy decydują o trwałości spoiny?
Kształt i proporcje złącza definiują rodzaj naprężeń, jakim poddawane są sklejone elementy maszyny w trakcie normalnego cyklu pracy. W typowych połączeniach zakładkowych dominuje siła ścinająca, którą nowoczesne preparaty chemiczne znoszą najlepiej, równomiernie rozkładając obciążenie na całą powierzchnię. Sytuacja zmienia się diametralnie w konfiguracjach narażonych na odrywanie lub odzieranie. Siły niszczące koncentrują się wówczas na wąskiej krawędzi łączenia, co drastycznie osłabia jego nośność i przyspiesza awarię. Zbyt duży luz roboczy w spasowaniu części potęguje moment zginający, a drgania generowane przez pracujące przekładnie i napędy wywołują zmęczenie zmienne materiału. Spoiwa zachowują najwyższą skuteczność głównie przy naprężeniach ścinających oraz przy minimalnym luzie technologicznym, który zapobiega niepożądanym ruchom elementów.
Dopasowanie preparatu wymaga uwzględnienia wektorów działania sił oraz charakterystyki obu łączonych płaszczyzn. Środki anaerobowe świetnie sprawdzają się w uszczelnianiu złącz gwintowych, natomiast metakrylaty lepiej zdają egzamin przy rozległych powierzchniach plastikowych. Preparaty dedykowane czystym metalom rzadko sprawdzają się przy polimerach ze względu na różnice w rozszerzalności cieplnej. Wybierając kleje przemysłowe, należy precyzyjnie dobrać ich gęstość i stopień elastyczności do planowanej wielkości szczeliny oraz amplitudy wibracji na linii. Właściwa selekcja chemii skutecznie zapobiega kruchemu pękaniu złącza w momencie wystąpienia nagłego piku naprężeń uderzeniowych.
Obciążenia mechaniczne to zaledwie jedna ze stron równania – równie niszczycielskie okazują się warunki panujące na hali. Długotrwałe wystawienie elementu na działanie podwyższonych temperatur, przekraczających nominalny zakres pracy spoiwa, prowadzi do przyspieszonej degradacji i kruszenia powłoki. W zakładach spożywczych i liniach przetwórczych poważnym zagrożeniem są wysoce zasadowe i kwasowe preparaty czyszczące. Cykliczne mycie pianowe pod ciśnieniem, codzienna dezynfekcja i sterylizacja mogą powoli wypłukiwać lub dezintegrować strukturę chemiczną łącza. Ekstremalne warunki środowiskowe mogą doprowadzić do zniszczenia spoiny szybciej niż standardowe siły statyczne, o ile zastosowany środek nie posiada podwyższonej odporności na agresywną chemię.
Prawidłowe łączenie elementów plastikowych w ciągach technologicznych opiera się na precyzyjnym dopasowaniu parametrów spoiwa do konkretnego polimeru. Nie istnieje jeden uniwersalny środek zdolny wyeliminować wszystkie potencjalne awarie na linii produkcyjnej. Stabilność złącza zależy od wnikliwej oceny energii powierzchniowej, kierunku działania naprężeń oraz niszczącego wpływu agresywnego środowiska myjącego. Dopiero wielowymiarowe spojrzenie na te fizykochemiczne zmienne daje gwarancję, że naprawiony detal przetrwa kolejne miesiące intensywnej eksploatacji, minimalizując ryzyko kosztownych przestojów całego parku maszynowego.
Kategorie artykułów
Polecane artykuły

Kluczowe aspekty zatrudniania cudzoziemców – porady prawne dla pracodawców
Zatrudnianie cudzoziemców w Polsce to proces wymagający znajomości przepisów prawnych oraz procedur administracyjnych. Kluczowe aspekty obejmują legalizację pobytu oraz wymagania dotyczące zatrudnienia obcokrajowców, co pozwala uniknąć problemów prawnych. Pracodawcy muszą przygotować odpowiednie dok

Jak długopis łączy elegancję z funkcjonalnością?
Długopis to nie tylko narzędzie do pisania, ale również wyraz elegancji i stylu. Współczesne modele łączą funkcjonalność z estetyką, co sprawia, że stają się nieodłącznym elementem codziennego życia. Różnorodność dostępnych opcji pozwala na dopasowanie go do indywidualnych potrzeb i gustu użytkownik